化工自动灌装机生产线:从厂家筛选到设备配置的真实账
2026-11-18 11:20:41
admin
有个做溶剂分装的客户,去年上了一条化工自动灌装机生产线,合同写的是 1200 瓶/小时。投产三个月,稳定产出在 600 瓶上下。复盘时发现灌装主机没问题,卡在了理瓶段——玻璃瓶进输送道偶尔倒瓶,光电检测到就停机,一天停停走走,产能被吃掉一半。
这类事在化工自动灌装项目里很常见。设备清单上每项都写着“全自动”,但决定产量的往往是各段怎么衔接、异常怎么处理、物料和材质对不对得上。下面按生产线的构成、厂家的筛选、设备的配置三块来说。
化工自动灌装机生产线:产量由最慢那一段决定
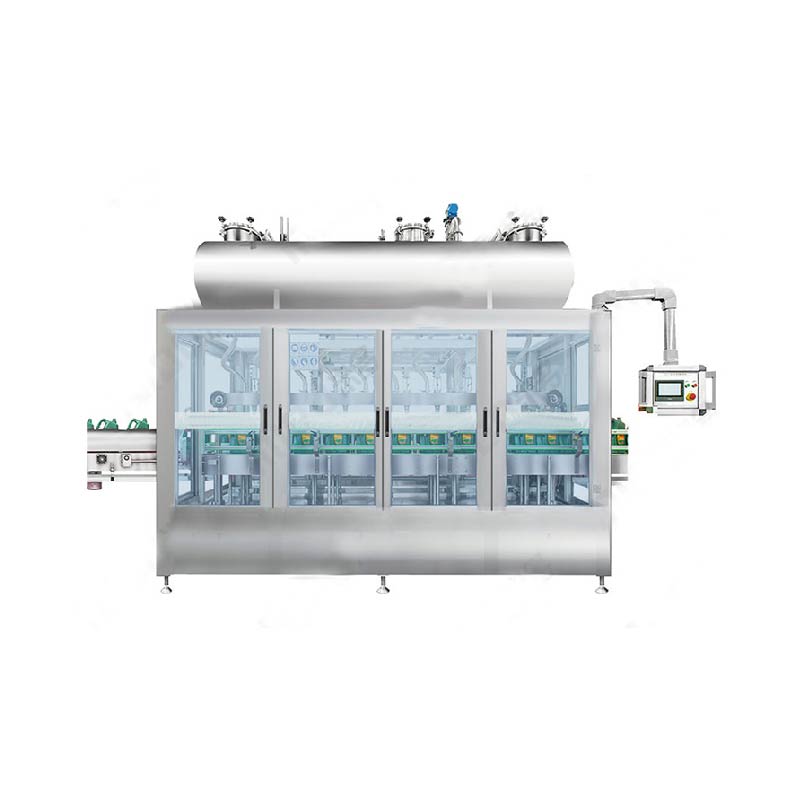
一条线通常包含理瓶或桶上线、输送定位、灌装主机、旋盖压盖、贴标喷码、检测剔除、装箱码垛。选型时大家习惯比灌装段的瓶/小时,可整线产出取决于瓶颈段,而瓶颈常常在前后两端。
比较稳妥的做法是把每段理论产能都算出来,以灌装段为基准,前后段留 15%–20% 余量,关键位置设缓冲工位。同时把联锁逻辑定清楚:哪一段停机要全线停,哪一段可以单独旁通继续跑,报警怎么提示、谁来处理。这些写进方案,比“高效稳定”有用得多。
化工自动灌装机厂家:三个问题就能分出深浅
搜“化工自动灌装机厂家”时,设备商、集成商、贴牌商混在一起。最快的验证方式是把物料 MSDS 和现场防爆分区图发过去,看对方给不给得出具体东西:接触件材质清单(316L、PP、PVDF、PTFE 衬里各自的适用边界)、密封件等级、防爆电气的证书编号与等级覆盖哪些分区。
再问两句:同类物料(强酸强碱、有机溶剂、易起泡、高粘度树脂)做过哪些案例、易损件多久换一次;能不能带自己的料和容器到厂里连续跑几个小时。答得具体、愿意写进合同的,通常心里有底;只反复说“我们做过很多”的,要多留一分谨慎。食品、日化产线的经验不能直接平移到化工,这一点初筛就该确认。
化工自动灌装机设备:报价差三成,差在这几处
同样规格的化工自动灌装机设备,报价能差不少,差异很少体现在机架和外观上。
供料与计量部分,泵型、密封等级、计量方式(活塞、流量计、伺服泵、称重)是否匹配物料粘度和精度要求;灌装阀有没有负压回吸能力,这直接关系瓶口滴漏和倒吸回流;管路与密封是否按物料选型,有机溶剂环境用丁腈橡胶会溶胀,需换氟橡胶或全氟醚;电控与安全件是否按防爆分区配置,防爆电机只是起点,电控柜、传感器、照明、静电接地要一并覆盖。这几处降配,短期内看不出来,跑半年会集中暴露。
生产线跑不顺,多半栽在换产和清洗上
多品种企业一年要切换几十次规格。灌装头若要用扳手拆十几颗螺丝、流道里有螺纹和直角死角,换产就从半小时拖成两小时,残留物料结块还会带来品质问题。
看设备时值得亲手试一下:灌装头能不能免工具快拆,流道是否便于冲洗,配方参数能不能一键调用,夹具和导轨调整麻不麻烦。化工线还要多算一笔——清洗产生的废液量、换料时的交叉污染风险,这两项的长期成本常常超过设备差价。
化工自动灌装机项目,验收条件要先写清楚
验收不该只看“能灌出瓶子”。技术协议里建议写明:连续运行时长(比如带料连续跑 4–8 小时)、抽检规则与灌装精度允差、整线综合效率的测算方式、材质清单与防爆等级、易损件清单与供货周期、调试与培训节点。用真实物料、真实容器、真实节拍跑一遍,比任何参数表都能更快暴露问题。
设备买得对不对,签协议那一刻就决定了大半。先把物料特性、容器清单、产能与换产频次、现场防爆分区这几样梳理清楚,再拿着它们去比对化工自动灌装机生产线的方案,路会顺一些。


